WhatsApp:
8615290816103
- PRODUCTS
- SOLUTION & CASE
- Solutions
- Cases
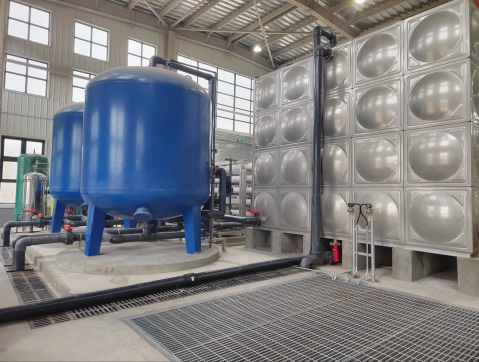 100TPH Double-Stage RO Purification Plant for Global Beverage Leader
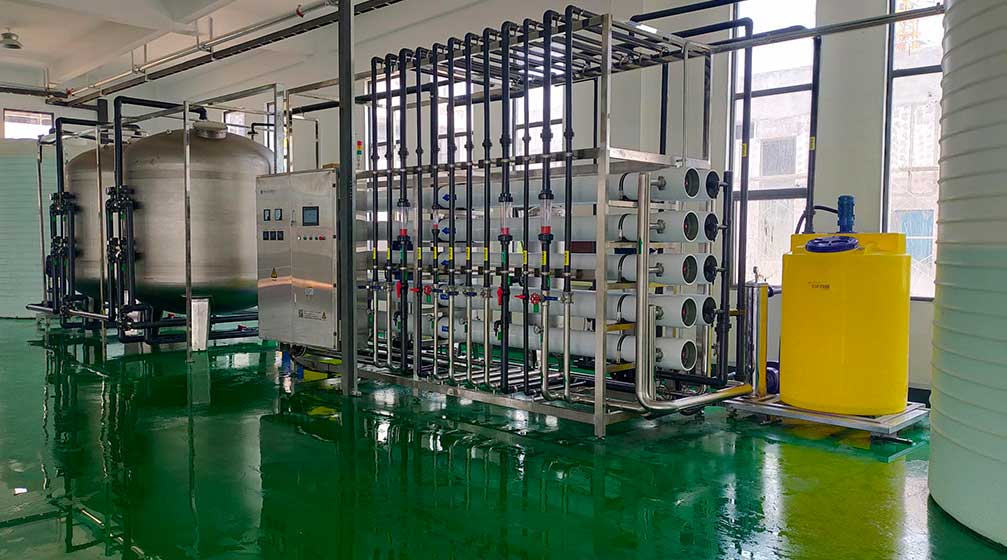 20 m³/h Double-Stage RO Water Purification & Supply System in Zhengzhou
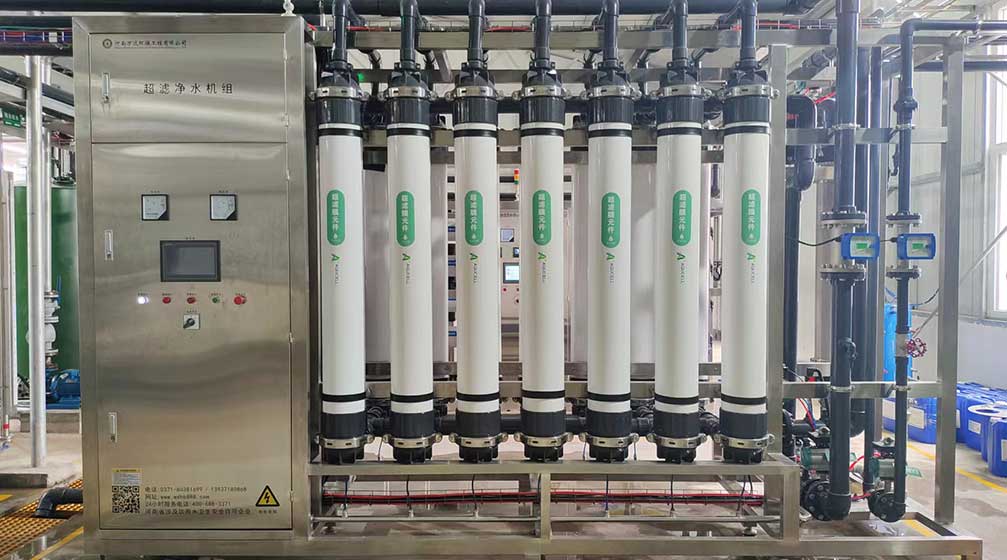 20 m³/h Ultrafiltration (UF) System for Rubber Additives Manufacturing Plant in Rayong
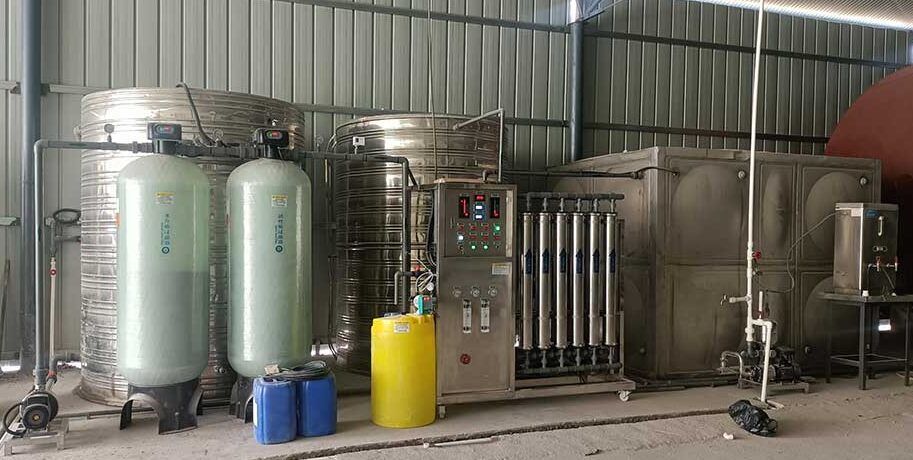 3000L/h Single-Stage RO Water System for a Food Processing Plant in Indonesia
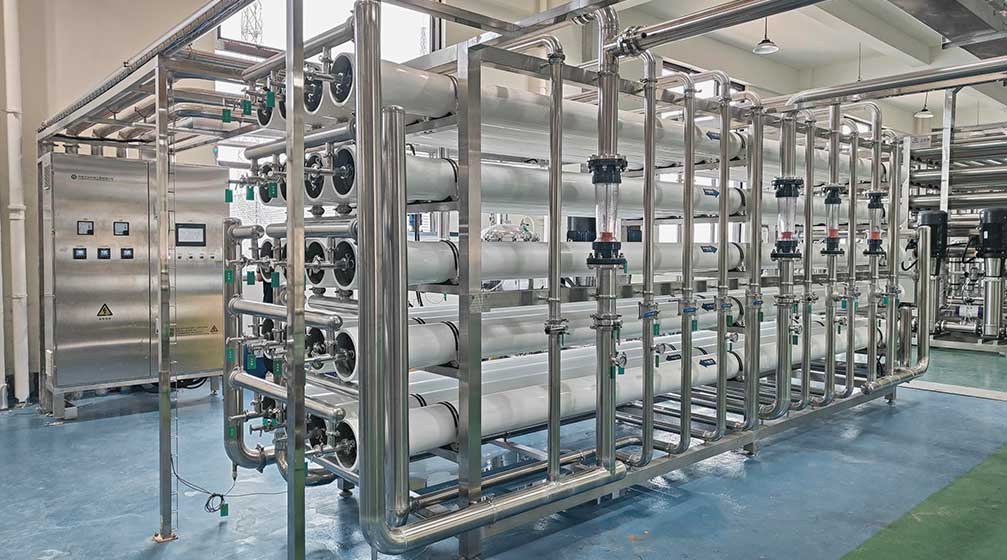 40 m³/h Single-Stage RO Water System for Natural Food Ingredients Plant in Bangkok
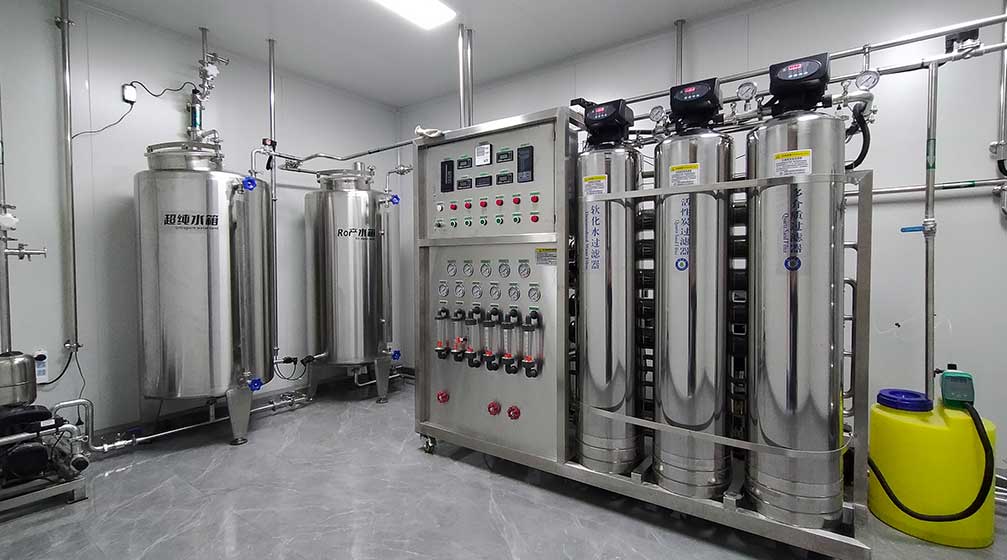 500 L/h Double-Stage RO & EDI Water System for Biopharmaceutical Plant in Basel
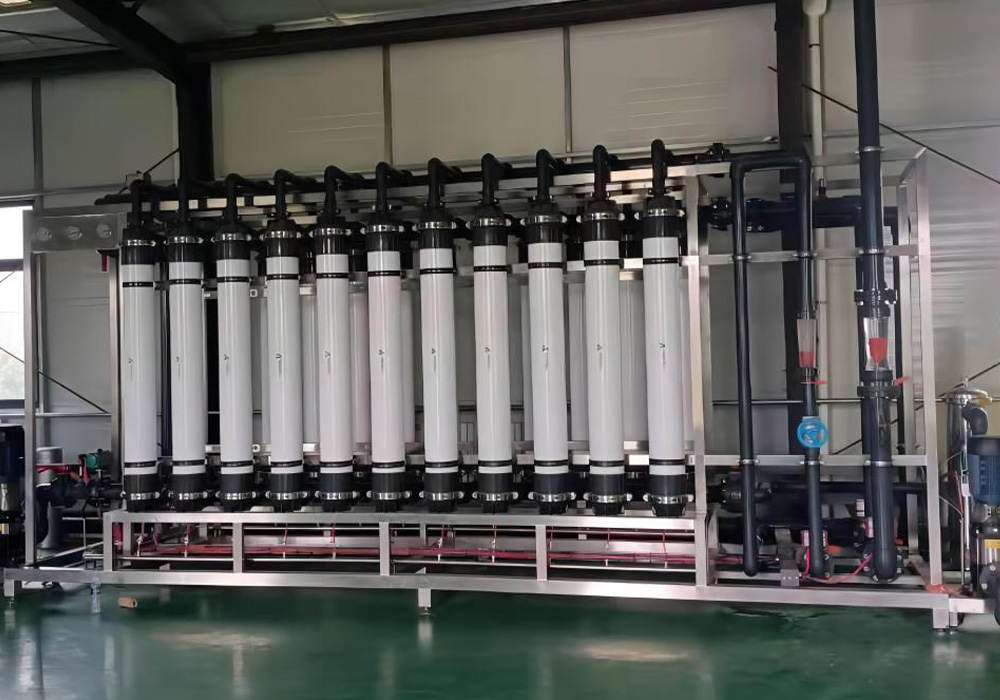
APPLICATIONS
APPLICATIONS
Applications
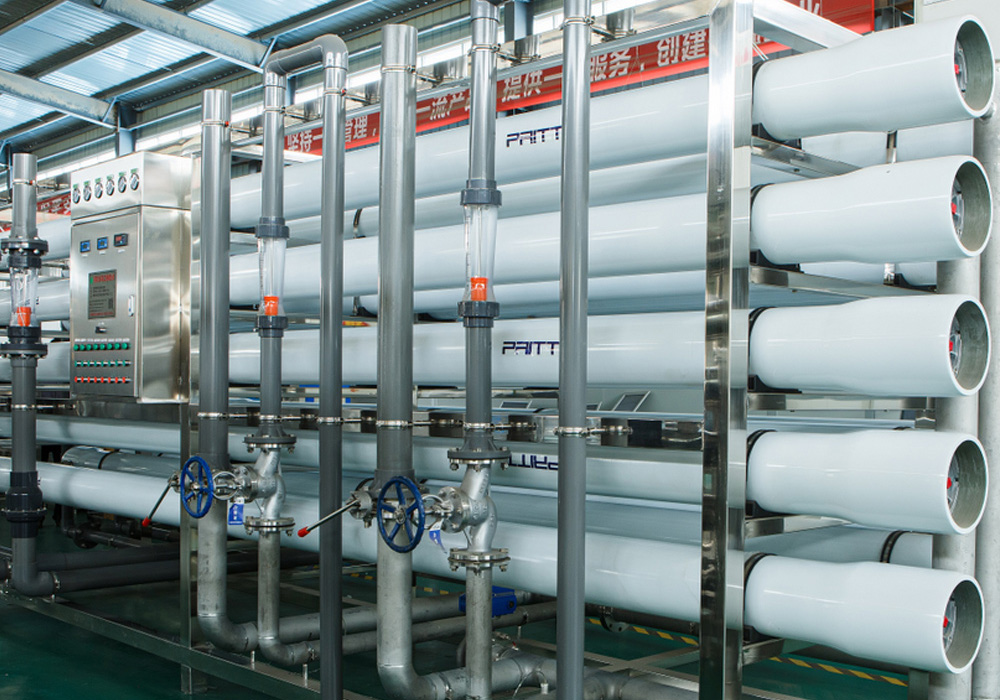
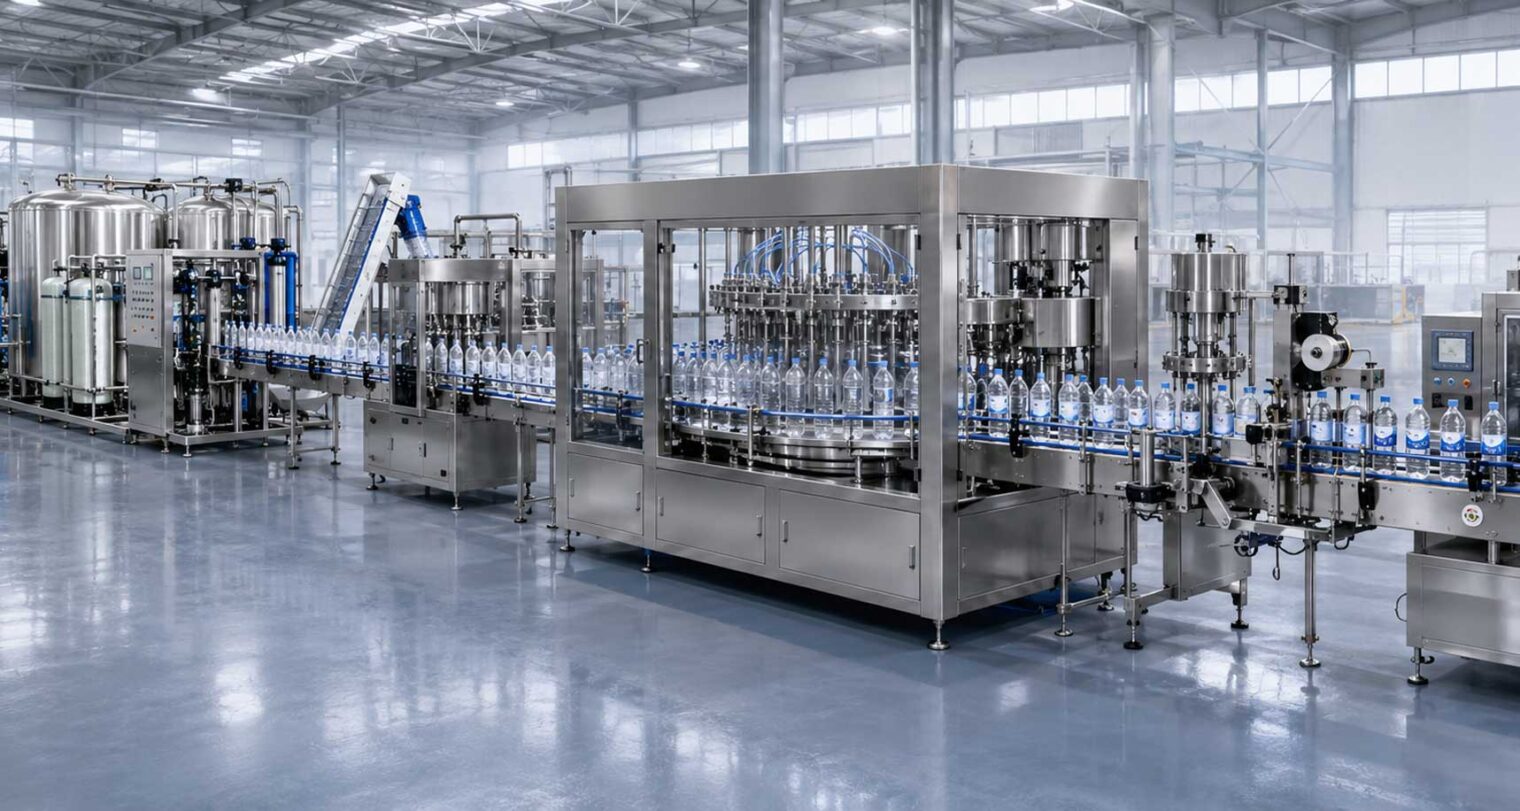
In the food and beverage industry, water is more than a utility—it is a critical ingredient. Our Reverse Osmosis (RO) systems provide consistent, high-purity water that serves as the foundation for flavor profiles and product shelf-life.
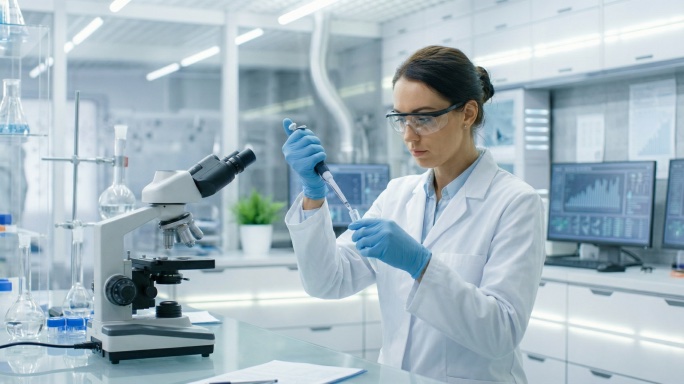
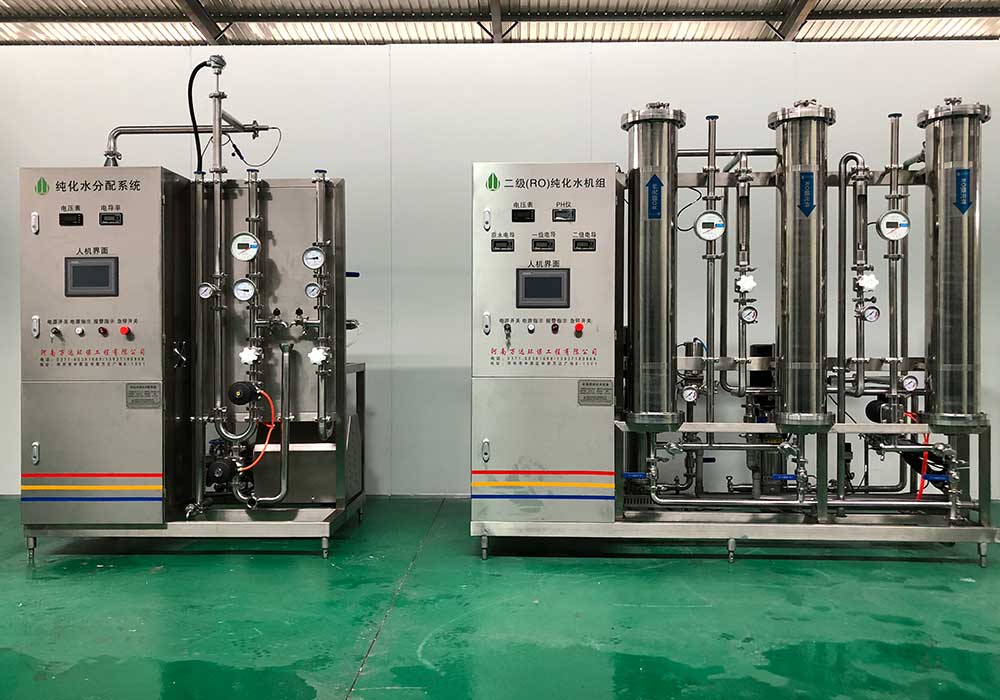
Precision is non-negotiable in pharmaceutical manufacturing. We engineer Double-Pass RO and EDI (Electrodeionization) systems to produce ultrapure water (UPW) that meets USP, EP, and GMP standards.
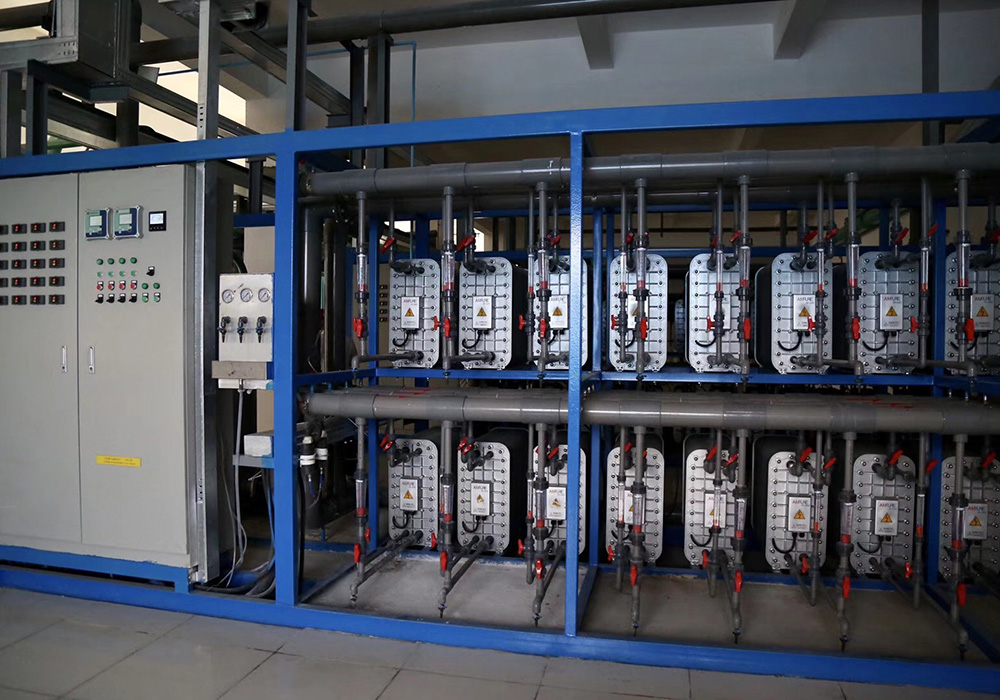
From semiconductors to automotive parts, modern manufacturing requires “process water” that leaves no trace. Our systems remove ions and particles that could interfere with delicate surface treatments or circuit integrity.
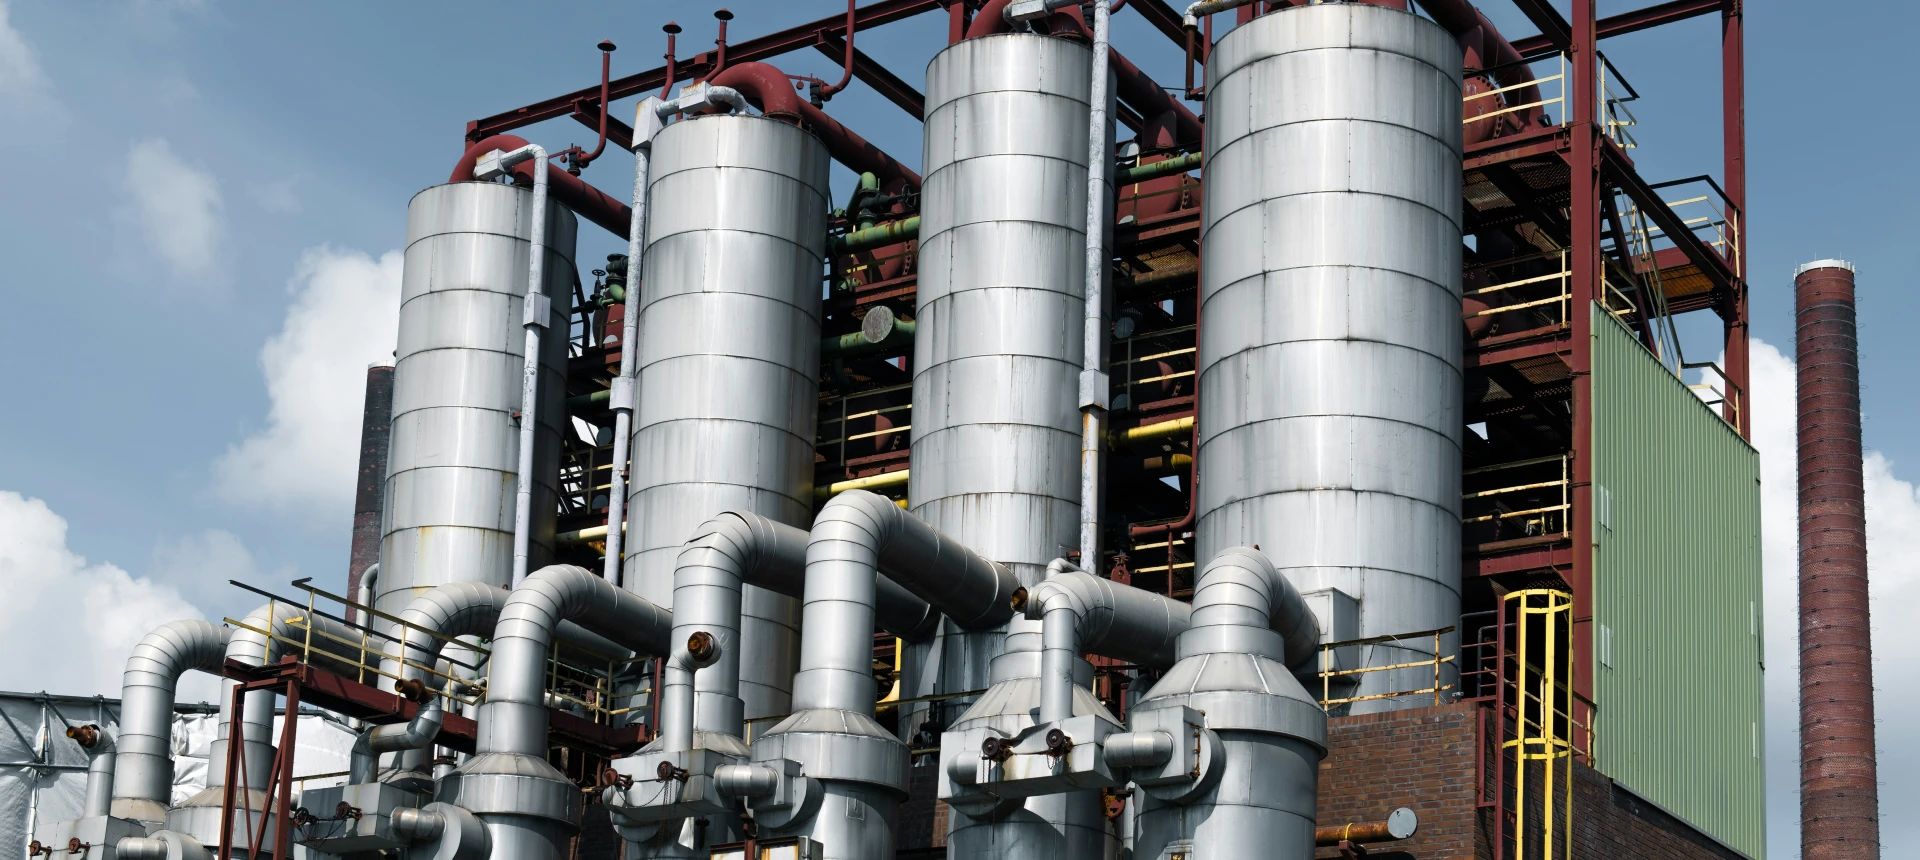
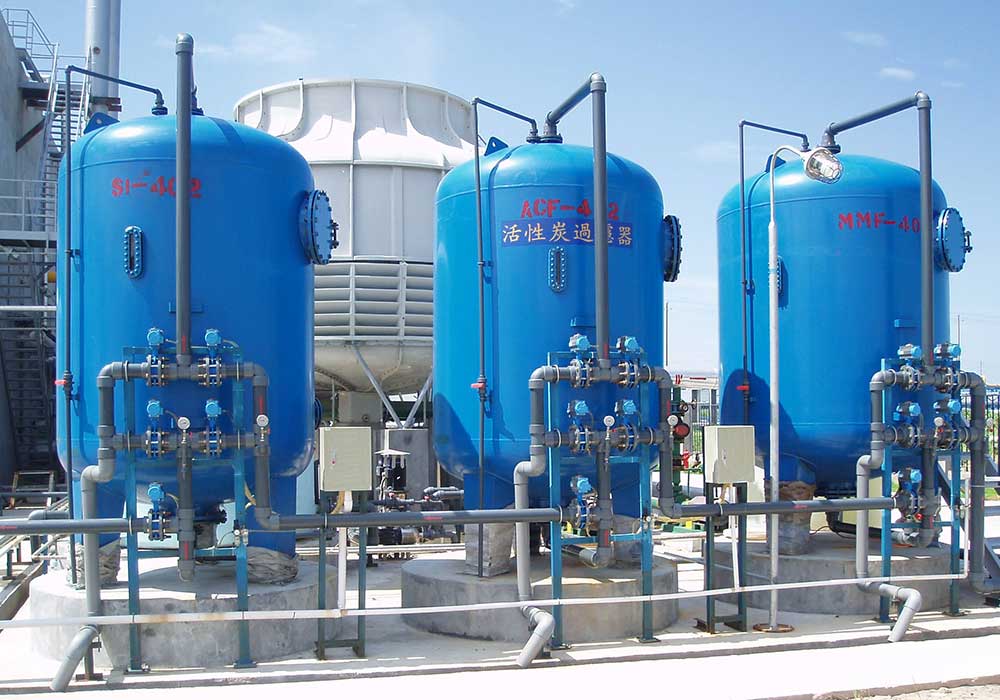
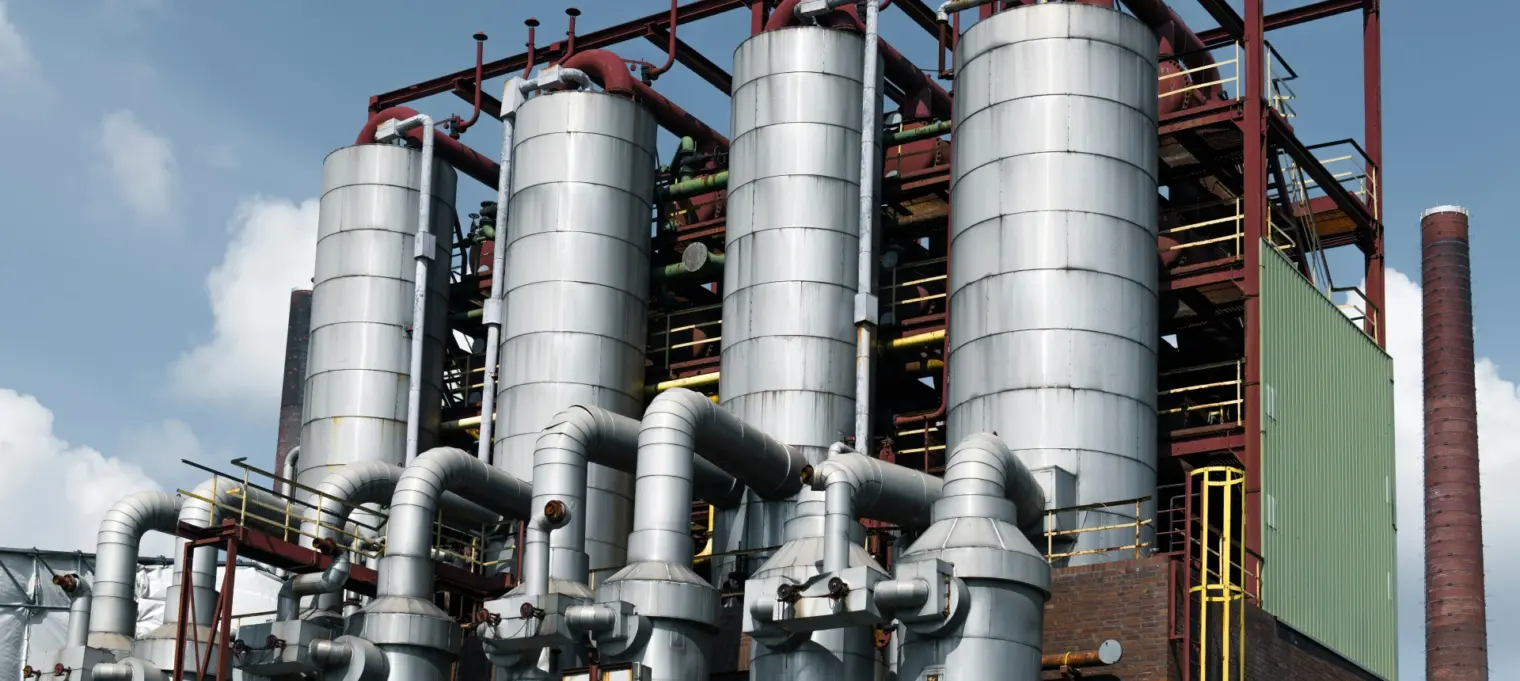
In the boiler and energy industry, water quality directly dictates thermal efficiency and equipment lifespan. Our high-purity water and softening systems remove scale-forming minerals, preventing corrosion and ensuring safe, high-pressure steam generation.
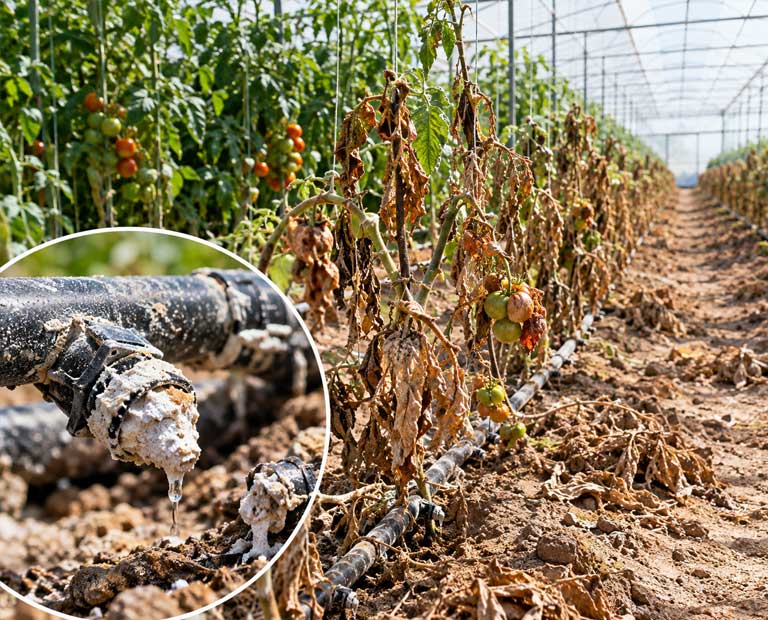
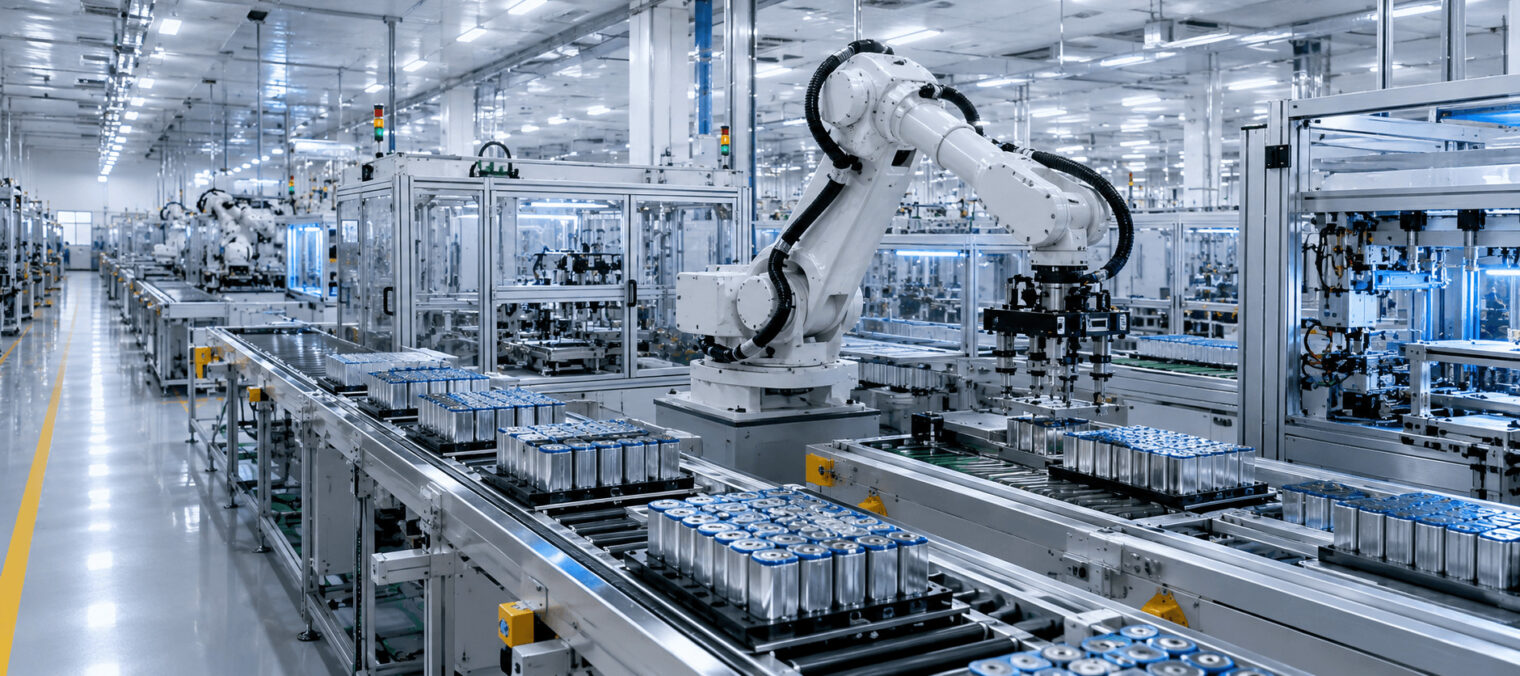
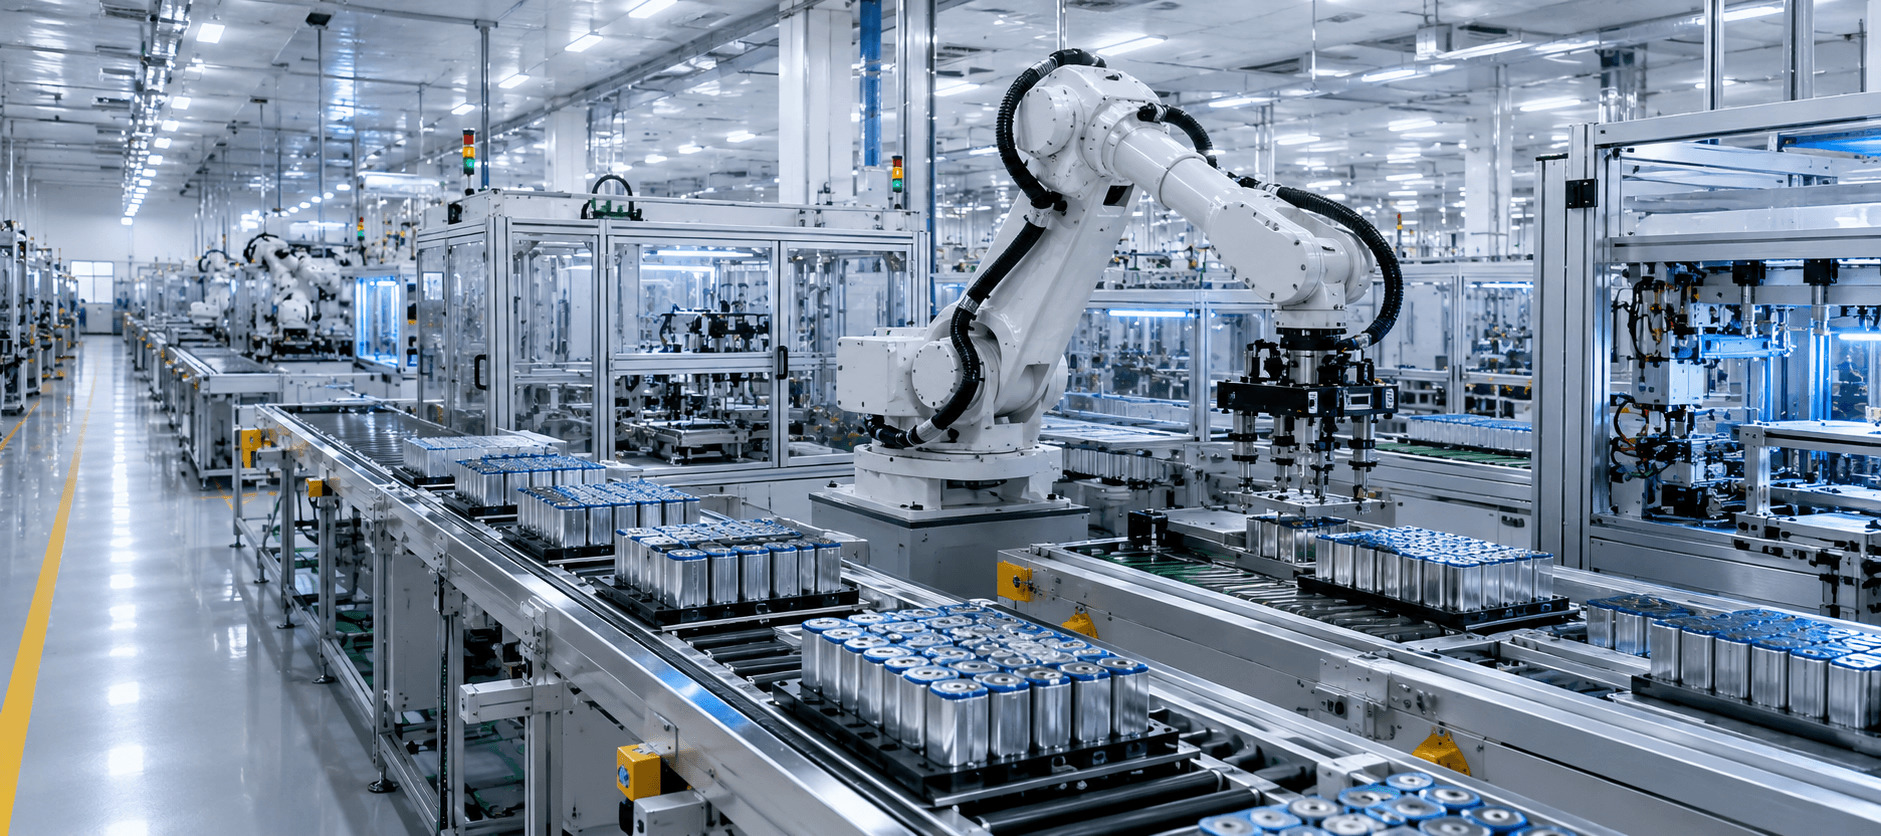
In lithium battery manufacturing, water quality is critical for cathode/anode slurry mixing and cell cleaning. Our high-purity water systems prevent metal ion contamination, ensuring high battery safety, capacity, and cycle life.
In lithium battery manufacturing, water quality is critical for cathode/anode slurry mixing and cell cleaning. Our high-purity water systems prevent metal ion contamination, ensuring high battery safety, capacity, and cycle life.
In lithium battery manufacturing, water quality is critical for cathode/anode slurry mixing and cell cleaning. Our high-purity water systems prevent metal ion contamination, ensuring high battery safety, capacity, and cycle life.
In lithium battery manufacturing, water quality is critical for cathode/anode slurry mixing and cell cleaning. Our high-purity water systems prevent metal ion contamination, ensuring high battery safety, capacity, and cycle life.